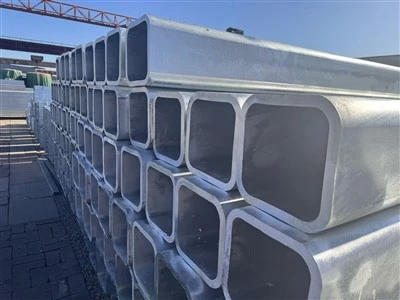
La section MS Hollow peut-elle être soudée facilement?
En tant que fournisseur de section creux de MS (acier doux), on me demande souvent la soudabilité de ces produits. La soudabilité est un facteur crucial pour de nombreux clients, en particulier ceux des industries de la construction, de la fabrication et de l'ingénierie où les sections MS Hollow sont largement utilisées. Dans ce blog, je me plongerai sur la question de savoir si la section MS Hollow peut être facilement soudée, explorant les facteurs qui affectent la soudabilité, les méthodes de soudage couramment utilisées et certains conseils pratiques pour une soudage réussie.
Facteurs affectant la soudabilité de la section MS Hollow
La soudabilité de la section MS Hollow est influencée par plusieurs facteurs, notamment la composition chimique de l'acier, l'épaisseur de la section et la présence de tout contaminant de surface.
Composition chimique:L'acier doux contient généralement un faible pourcentage de carbone (moins de 0,3%), ce qui rend relativement facile la soudure. La faible teneur en carbone réduit le risque de durcissement et de fissuration dans la zone touchée par la chaleur (HAZ) pendant le soudage. De plus, d'autres éléments d'alliage tels que le manganèse, le silicium et le soufre peuvent également affecter la soudabilité. Par exemple, une teneur en manganèse plus élevée peut améliorer la force et la ténacité de la soudure, tandis que le soufre peut provoquer une fissuration chaude si elle est présente en quantités excessives.
Épaisseur de la section:L'épaisseur de la section MS Hollow joue un rôle important dans la soudabilité. Les sections plus épaisses nécessitent plus d'entrée de chaleur pour obtenir une fusion appropriée, ce qui peut augmenter le risque de distorsion et de fissuration. Il est important de sélectionner les paramètres de soudage appropriés, tels que le courant de soudage, la tension et la vitesse de voyage, en fonction de l'épaisseur de la section pour assurer une soudure sonore.
Contaminants de surface:Les contaminants de surface tels que la rouille, l'huile, la graisse et la peinture peuvent avoir un impact négatif sur la qualité de la soudure. Ces contaminants peuvent empêcher une bonne fusion entre le métal de base et le métal de remplissage, conduisant à la porosité, au manque de pénétration et à d'autres défauts de soudage. Avant le soudage, il est essentiel de nettoyer soigneusement la surface de la section MS Hollow pour éliminer tous les contaminants.
Méthodes de soudage couramment utilisées pour la section MS Hollow
Il existe plusieurs méthodes de soudage qui peuvent être utilisées pour rejoindre les sections MS Hollow, chacune avec ses propres avantages et limitations. Le choix de la méthode de soudage dépend de divers facteurs, notamment l'épaisseur de la section, la conception conjointe et les exigences de l'application.
Soudage à l'arc métallique blindé (SMAW):Également connu sous le nom de soudage par bâton, SMAW est une méthode de soudage populaire pour les sections MS Hollow. Il s'agit d'une méthode polyvalente et rentable qui peut être utilisée dans diverses positions de soudage. SMAW utilise une électrode consommable recouverte de flux pour créer un bouclier protecteur autour de la piscine de soudure, empêchant l'oxydation et la contamination. Cette méthode convient au soudage des sections plus épais et peut être utilisée dans des conditions extérieures et venteuses.
Soudage à l'arc métallique à gaz (GMAW):Également connu sous le nom de soudage MIG (gaz inerte métallique), GMAW est une méthode de soudage rapide et efficace pour les sections MS Hollow. Il utilise une électrode en fil continu alimenté par un pistolet de soudage et un gaz de blindage pour protéger la piscine de soudure contre l'oxydation. GMAW convient pour souder des sections plus minces et peut fournir une soudure de haute qualité avec une bonne apparence. Cette méthode est couramment utilisée dans les applications de soudage automatisées.
Soudage à l'arc au tungstène à gaz (GTAW):Également connu sous le nom de soudage TIG (tungstène inert gaz), GTAW est une méthode de soudage précise et de haute qualité pour les sections MS Hollow. Il utilise une électrode en tungstène non consommée et un gaz de blindage pour créer un arc entre l'électrode et le métal de base. GTAW convient pour souder des sections minces et peut fournir une soudure propre et précise avec une distorsion minimale. Cette méthode est souvent utilisée dans des applications où des soudures de haute qualité sont nécessaires, comme dans les industries aérospatiales et automobiles.
Soudage à l'arc au flux (FCAW):FCAW est une variation de GMAW qui utilise une électrode en fil tubulaire remplie de flux. Le flux fournit un bouclier protecteur autour de la piscine de soudure, éliminant le besoin d'un gaz de blindage externe. FCAW est une méthode de soudage polyvalente qui peut être utilisée dans diverses positions de soudage et convient aux sections plus épaisses de soudage. Il est couramment utilisé dans les applications de construction et de fabrication lourdes.
Conseils pratiques pour le soudage réussi de MS Hollow Section
Pour assurer le soudage réussi des sections MS Hollow, il est important de suivre certains conseils pratiques et meilleures pratiques.
Préparer l'articulation:Une bonne préparation conjointe est essentielle pour réaliser une soudure saine. Les bords des sections MS Hollow doivent être biseautés ou usinés pour fournir une bonne ajustement et une ouverture de racine suffisante pour la soudure. La conception conjointe doit également prendre en compte la méthode de soudage et l'épaisseur de la section pour assurer une bonne fusion et une pénétration.
Sélectionnez le métal de remplissage droit:Le choix du métal de remplissage est crucial pour réaliser une soudure forte et durable. Le métal de remplissage doit avoir une composition chimique et des propriétés mécaniques similaires au métal de base pour assurer la compatibilité. Il est important de sélectionner le métal de remplissage approprié en fonction de la méthode de soudage, de l'épaisseur de la section et des exigences d'application.
Contrôlez les paramètres de soudage:Les paramètres de soudage, tels que le courant de soudage, la tension et la vitesse de déplacement, doivent être soigneusement contrôlés pour assurer une soudure appropriée. Le courant de soudage doit être ajusté en fonction de l'épaisseur de la section et du type de méthode de soudage pour réaliser une fusion et une pénétration appropriées. La tension doit être réglée pour maintenir un arc stable, et la vitesse de déplacement doit être cohérente pour assurer une perle de soudure uniforme.
Préchauffer le traitement thermique et post-affaire:Préchauffer la section MS Hollow avant le soudage peut aider à réduire le risque de fissuration et à améliorer la qualité de la soudure. La température de préchauffage doit être déterminée en fonction de l'épaisseur de la section et de la composition chimique de l'acier. Un traitement thermique après le soudage, tel que le soulagement ou le recuit des contraintes, peut également être nécessaire pour soulager les contraintes résiduelles et améliorer les propriétés mécaniques de la soudure.
Inspectez la soudure:Après le soudage, il est important d'inspecter la soudure pour tout défaut. L'inspection visuelle peut être utilisée pour vérifier les défauts de surface tels que les fissures, la porosité et le manque de fusion. Les méthodes de test non destructeurs, telles que les tests à ultrasons, les tests radiographiques et les tests de particules magnétiques, peuvent également être utilisés pour détecter les défauts internes dans la soudure.


Conclusion
En conclusion, la section MS Hollow peut être soudée facilement si les méthodes et techniques de soudage appropriées sont utilisées. La soudabilité de la section MS Hollow est influencée par plusieurs facteurs, notamment la composition chimique de l'acier, l'épaisseur de la section et la présence de tout contaminant de surface. En comprenant ces facteurs et en suivant les conseils pratiques et les meilleures pratiques décrites dans ce blog, vous pouvez obtenir des soudures de haute qualité et assurer l'utilisation réussie des sections MS Hollow dans vos applications.
Si vous êtes sur le marché des sections MS Hollow de haute qualité ou si vous avez des questions sur le soudage, n'hésitez pas à nous contacter. Nous sommes l'un des principaux fournisseurs deEN10219 S355JR Hollow sections,API5L Pipe de ligne transparente, etEN 10219 S355J2H Sections Hollow, et nous nous engageons à fournir à nos clients les meilleurs produits et services. Nous sommes impatients de discuter de vos besoins et de vous aider à trouver les bonnes solutions pour vos besoins de soudage.
Références
- Manuel de soudage AWS, volume 1: Science et technologie du soudage
- Code ASME de la chaudière et des navires de pression, section IX: Qualifications de soudage et de brasage
- ISO 9606-1: 2017 - Test de qualification des soudeurs - Soudage des fusions - Partie 1: AFFAIRES