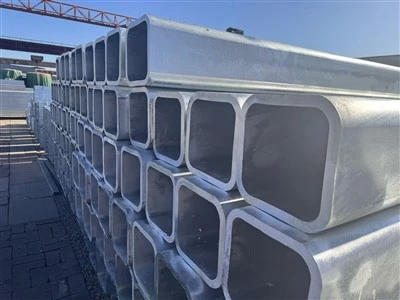
Assurer l'étanchéité des joints soudés dans les sections creux EN 10210 est un aspect essentiel des processus de fabrication et de construction. En tant que fournisseur fiable de sections creux EN 10210, je comprends l'importance des joints soudés de haute qualité pour l'intégrité structurelle et les performances des produits finaux. Dans ce blog, je partagerai quelques stratégies et considérations clés pour réaliser des articulations soudées étroites dans les sections creuses en 10210.
Comprendre les sections creuses en 10210
EN 10210 est une norme européenne qui spécifie les conditions techniques de livraison pour les sections creuses structurelles finies à chaud des aciers non alliages et de grains fins. Ces sections creuses sont largement utilisées dans diverses applications, telles que les structures de construction, les ponts et l'ingénierie mécanique. L'étanchéité des articulations soudées est cruciale car elle affecte directement les propriétés de résistance, de durabilité et de fuite des structures fabriquées à partir de ces sections.
Sélection des matériaux
La première étape pour assurer des joints soudés serrés consiste à sélectionner les sections creuses EN 10210 appropriées. Différentes grades d'acier dans la norme EN 10210 ont différentes compositions chimiques et propriétés mécaniques. Par exemple,EN 10210 S355J2HOffrez une bonne soudabilité et une forte résistance, qui sont idéales pour les applications où des articulations soudées solides et étroites sont nécessaires. Il est essentiel de choisir une note qui convient au processus de soudage spécifique et à l'application prévue.
Avant le soudage, la surface des sections creuses EN 10210 doit être correctement préparée. Toutes les couches de rouille, d'huile, de saleté ou d'oxyde à la surface peuvent affecter la qualité de la soudure. Le nettoyage de surface peut être effectué en utilisant des méthodes telles que le broyage, le sablage ou le nettoyage chimique. Le broyage est une méthode courante pour éliminer les petites quantités de contaminants de surface, tandis que le sablier peut être utilisé pour un nettoyage à plus grande échelle. Le nettoyage chimique, en revanche, peut être efficace pour éliminer les contaminants obstinés. Après le nettoyage, la surface doit être exempte de particules ou de résidus en vrac pour assurer un bon contact entre l'électrode de soudage et le métal de base.
Sélection du processus de soudage
Le choix du processus de soudage est un autre facteur important pour garantir des articulations soudées étroites. Il existe plusieurs processus de soudage disponibles, notamment le soudage à l'arc métallique blindé (SMAW), le soudage à l'arc métallique à gaz (GMAW) et le soudage à l'arc submergé (scie). Chaque processus présente ses propres avantages et inconvénients.
- Soudage à l'arc métallique blindé (SMAW): Il s'agit d'un processus de soudage simple et largement utilisé. Il convient au soudage à diverses positions et peut être utilisé pour les sections épaisses et minces. Cependant, cela peut nécessiter plus de compétences pour obtenir des soudures de haute qualité, et la vitesse de soudage est relativement lente.
- Soudage à l'arc métallique à gaz (GMAW): GMAW est un processus de soudage rapide et efficace. Il utilise une électrode en fil continu et un gaz de blindage pour protéger la soudure de l'oxydation. Ce processus convient à une production à haut volume et peut produire des soudures de haute qualité avec une bonne apparence.
- Soudage à l'arc submergé (scie): La SAW est un processus de soudage élevé de la productivité qui est couramment utilisé pour souder des sections épaisses. Il utilise un flux granulaire pour couvrir la soudure, ce qui offre une excellente protection contre l'oxydation et produit des soudures de pénétration profonde de haute qualité.
Paramètres de soudage
Les paramètres de soudage appropriés sont essentiels pour réaliser des joints soudés serrés. Les principaux paramètres de soudage comprennent le courant de soudage, la tension, la vitesse de soudage et le diamètre de l'électrode. Ces paramètres doivent être soigneusement ajustés en fonction de l'épaisseur des sections creuses EN 10210, du processus de soudage et du type d'électrode utilisé.
- Courant de soudage: Le courant de soudage affecte l'entrée de chaleur et la pénétration de la soudure. Un courant trop faible peut entraîner une fusion incomplète, tandis qu'un courant trop élevé peut provoquer une fusion et une distorsion excessives.
- Tension: La tension affecte la longueur de l'arc et la stabilité de l'arc de soudage. Un réglage de tension approprié est nécessaire pour maintenir un arc stable et assurer une bonne qualité de soudure.
- Vitesse de soudage: La vitesse de soudage détermine la quantité d'entrée de chaleur par unité de longueur de la soudure. Une vitesse de soudage trop rapide peut entraîner une fusion insuffisante, tandis que une vitesse lente trop peut provoquer une entrée de chaleur excessive et une distorsion.
- Diamètre d'électrode: Le diamètre de l'électrode est sélectionné en fonction de l'épaisseur du matériau soudé. Un diamètre d'électrode plus grand peut être utilisé pour des sections plus épaisses, tandis qu'un diamètre plus petit convient aux sections plus minces.
Contrôle de la qualité pendant le soudage
Pendant le processus de soudage, des mesures strictes de contrôle de la qualité doivent être mises en œuvre pour assurer l'étanchéité des articulations soudées. L'inspection visuelle est la première étape du contrôle de la qualité. Le soudeur doit vérifier l'apparence de la soudure pour tout défaut visible, tel que les fissures, la porosité ou le manque de fusion.
Des méthodes de test non destructrices (NDT) peuvent également être utilisées pour détecter les défauts internes dans les articulations soudées. Les méthodes NDT courantes comprennent les tests ultrasoniques (UT), les tests radiographiques (RT) et les tests de particules magnétiques (MT). Les tests à ultrasons sont utilisés pour détecter les défauts internes tels que les fissures et le manque de fusion. Les tests radiographiques peuvent fournir une image détaillée de la structure interne de la soudure, permettant la détection de petits défauts. Les tests de particules magnétiques conviennent à la détection des défauts de surface et de surface proches dans les matériaux ferromagnétiques.
Post - Traitement de soudure
Après le soudage, un traitement post-soudure est nécessaire pour améliorer la qualité et l'étanchéité des articulations soudées. Le traitement thermique est une méthode de traitement post-soudure courante. Il peut soulager les contraintes résiduelles dans la soudure, améliorer les propriétés mécaniques du métal de soudure et réduire le risque de fissuration.
Le traitement thermique de soulagement consiste à chauffer la structure soudée à une température spécifique et à le maintenir pendant une certaine période avant de le refroidir lentement. Ce processus aide à réduire les contraintes internes causées par le processus de soudage, ce qui peut améliorer les performances à long terme des articulations soudées.
Comparaison avec d'autres produits
Sur le marché des sections creuses, il existe d'autres normes et produits disponibles, tels queEN 10219 sections creusesetAPI 5L PSL1 X52 PIPE DE LIGNE. Bien que ces produits aient également leurs propres applications et avantages, les sections creux EN 10210 sont spécifiquement conçues pour des applications structurelles. L'accent mis sur la réalisation des articulations soudées étroites dans les sections EN 10210 consiste à répondre aux exigences de résistance et de durabilité élevées des projets structurels.
Par rapport aux sections creuses EN 10219, qui conviennent plus aux applications formées à froid, les sections EN 10210 sont à chaud - fini, offrant de meilleures propriétés mécaniques pour le soudage et l'utilisation structurelle. API 5L PSL1 X52 Ligne tuyau est principalement utilisé pour le transport du pétrole et du gaz, et ses exigences de soudage sont plus axées sur les propriétés de pression - résistance et fuite dans le système de pipeline.

Conclusion
Assurer la tenue des joints soudés dans les sections creux EN 10210 nécessite une approche complète, y compris la sélection appropriée des matériaux, la préparation de la surface, la sélection du processus de soudage, le contrôle des paramètres de soudage, le contrôle de la qualité pendant le soudage et le traitement post-soudure. En suivant ces stratégies, nous pouvons produire des articulations soudées de haute qualité qui répondent aux exigences strictes de diverses applications.

En tant que fournisseur de sections Hollow en 10210, je m'engage à fournir des produits de haute qualité et un support technique à nos clients. Si vous êtes intéressé par nos sections creux EN 10210 ou si vous avez des questions sur le soudage et la garantie de l'étanchéité des articulations soudées, n'hésitez pas à nous contacter pour l'approvisionnement et d'autres discussions.

Références
- Comité européen pour la normalisation. (2006). EN 10210 - 1: 2006, sections creux structurelles finies à chaud des aciers non alliés et à grains fins - Partie 1: Conditions de livraison technique.
- Société américaine pour les tests non destructifs. (2019). Manuel de test non destructif, volume 7: inspection du soudage.
- Comité du manuel de soudage. (2018). Manuel de soudage, volume 2: processus de soudage.