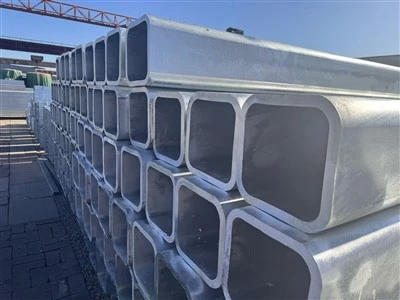
Salut! Je suis un fournisseur de sections creux formées à chaud, et je suis dans ce jeu depuis un bon moment. L'une des questions les plus courantes que je reçois des clients est de savoir comment améliorer la finition de surface de ces sections. Eh bien, je suis ici pour partager quelques conseils et astuces que j'ai ramassés au fil des ans.
Tout d'abord, comprenons pourquoi la finition de surface compte. Une bonne finition de surface rend non seulement les sections creuses plus belles, mais améliore également leurs performances et leur durabilité. Il peut empêcher la corrosion, réduire les frictions et améliorer la qualité globale du produit final. Donc, cela vaut vraiment la peine de faire les efforts pour bien faire les choses.
1. À commencer par des matériaux de haute qualité
La qualité de la matière première est le fondement d'une grande finition de surface. Lorsque vous approchez de l'acier pour vos sections creux formées à chaud, assurez-vous qu'elle répond aux normes pertinentes. Par exemple, leSections creuses ASTM A500etEn 10219 Hollow Sectionsont des exigences spécifiques pour la composition chimique et les propriétés mécaniques de l'acier.
L'acier de faible qualité peut avoir des impuretés comme le soufre, le phosphore ou les inclusions non métalliques. Ces impuretés peuvent provoquer des défauts de surface pendant le processus de formation à chaud. Donc, travaillez toujours avec des fournisseurs fiables qui peuvent vous fournir des grades élevésSections creux en acier. Un acier avec une microstructure propre et les bons éléments d'alliage seront beaucoup plus faciles à former et à terminer.
2. Contrôler le processus de formation à chaud
Le processus de formation à chaud lui-même joue un rôle crucial dans la détermination de la finition de surface. Voici quelques facteurs clés à garder à l'esprit:
Contrôle de la température
La température à laquelle vous effectuez la formation à chaud est super importante. Si la température est trop basse, l'acier peut ne pas se déformer correctement, conduisant à des fissures de surface et à des inégaux. D'un autre côté, s'il est trop élevé, l'acier peut s'oxyder rapidement, formant une échelle épaisse sur la surface.
Vous devez trouver le sweet spot. Pour la plupart des aciers utilisés dans les sections creuses, la température de formage à chaud varie généralement de 900 ° C à 1200 ° C. Utilisez un système de surveillance de la température fiable pour vous assurer que la température est cohérente tout au long du processus de formation. Cela peut être réalisé avec des thermocouples ou des pyromètres infrarouges.
Vitesse de formation
La vitesse à laquelle vous formez les sections creuses affecte également la finition de surface. Une vitesse de formation trop rapide peut provoquer une contrainte excessive sur l'acier, entraînant des rides de surface ou des déchirures. Inversement, une vitesse très lente peut entraîner une oxydation excessive et une surface rugueuse.
Vous devez ajuster la vitesse de formation en fonction du type d'acier, de la forme de la section creuse et de l'équipement de formation. Expérimentez avec différentes vitesses pendant les essais pour trouver celle optimale pour votre application spécifique.
Outillage et matrices
La qualité de l'outillage et des matrices utilisées dans le processus de formation à chaud est un autre facteur critique. Les matrices doivent être bien conçues et fabriquées à partir de matériaux de haute qualité. Ils doivent être correctement entretenus pour assurer un transfert de surface lisse vers les sections creuses.
Toute rugosité ou dommage sur les matrices sera transféré à la surface de l'acier. Inspectez et polissez régulièrement les matrices pour supprimer toute construction - en hauteur ou à des rayures. La lubrification est également importante. L'utilisation du lubrifiant droit peut réduire les frictions entre l'acier et les matrices, la prévention des dommages de surface et l'amélioration de la finition globale.
3. Post - Former des traitements
Après le processus de formation à chaud, il existe plusieurs traitements post-formage qui peuvent améliorer considérablement la finition de surface des sections creuses.
Descendant
La descente est le processus d'élimination de l'échelle qui se forme à la surface de l'acier pendant la formation à chaud. Il existe plusieurs méthodes pour la description, notamment la descente mécanique, le décapage et le dynamitage des tirs.
La descente mécanique implique d'utiliser des outils tels que des brosses métalliques ou des broyeurs pour éliminer physiquement l'échelle. C'est une méthode simple et efficace, mais elle peut ne pas convenir aux formes complexes.
Le décapage est un processus chimique où les sections creuses sont immergées dans une solution acide pour dissoudre l'échelle. Cette méthode peut fournir une surface très propre, mais elle nécessite une manipulation appropriée de l'élimination de l'acide et des déchets.
Le dynamitage de tir est une méthode populaire qui utilise des prises de vue en acier à haute vitesse pour exploser l'échelle. Il peut également améliorer la rugosité de la surface et donner aux sections un aspect plus uniforme.
Traitement thermique
Le traitement thermique peut également être utilisé pour améliorer la finition de surface et les propriétés mécaniques des sections creux. Des processus tels que le recuit, la normalisation ou la trempe et la trempe peuvent soulager les contraintes internes, affiner la structure des grains et améliorer la dureté de surface.
Le recuit implique le chauffage de l'acier à une température spécifique, puis le refroidir lentement. Cela peut réduire la dureté et améliorer la ductilité de l'acier, ce qui facilite le travail pour un traitement ultérieur.
La normalisation est similaire au recuit mais avec un taux de refroidissement plus rapide. Il peut améliorer la résistance et la ténacité de l'acier.
La trempe et la trempe sont utilisés pour atteindre une dureté et une force élevées. Cependant, ce processus doit être soigneusement contrôlé pour éviter la fissuration et d'autres défauts de surface.
Revêtement de surface
L'application d'un revêtement de surface est un moyen efficace de protéger les sections creux de la corrosion et d'améliorer la finition de surface. Il existe différents types de revêtements disponibles, tels que la galvanisation, le revêtement en poudre et la peinture.
La galvanisation consiste à enduire l'acier d'une couche de zinc. Il offre une excellente protection contre la corrosion et une surface lisse et brillante. Le revêtement en poudre est un processus de finition sec où une poudre est appliquée électrostatiquement sur l'acier, puis durcie dans un four. Il peut offrir une large gamme de couleurs et une finition durable. La peinture est une méthode plus traditionnelle qui peut également offrir une bonne protection et un attrait esthétique.
4. Contrôle de la qualité
Tout au long du processus, le contrôle de la qualité est essentiel. Configurez un système complet de contrôle de la qualité pour surveiller la finition de surface à chaque étape.
Inspectez les matières premières pour tous les défauts de surface avant de commencer le processus de formation à chaud. Pendant la formation, vérifiez régulièrement la température, la vitesse de formation et l'état de l'outillage. Après les traitements post-formant, utilisez des testeurs de rugosité de surface, des microscopes optiques ou une inspection visuelle pour garantir que la finition de surface répond aux normes requises.
Documentez tous les résultats de contrôle de la qualité et utilisez-les pour identifier tous les domaines à améliorer. Optimiser en continu le processus en fonction de la rétroaction du système de contrôle de la qualité.
Conclusion
L'amélioration de la finition de surface des sections creux formées à chaud est un processus multi-étapes qui consiste à commencer par des matériaux de haute qualité, à contrôler le processus de formation à chaud, à effectuer des traitements de poste appropriés et à mettre en œuvre un contrôle strict de la qualité.


Si vous êtes sur le marché pour des sections creux formées de haute qualité avec une excellente finition de surface, j'aimerais discuter avec vous. Que vous travailliez sur un projet de construction, une application automobile ou toute autre industrie qui nécessite ces sections, je peux vous fournir les meilleures solutions adaptées à vos besoins. N'hésitez pas à tendre la main et à commencer une discussion sur les achats.
Références
- "Manuel de traitement thermique en acier"
- "Processus de fabrication pour les matériaux d'ingénierie"
- Des normes de l'industrie telles que ASTM A500 et EN 10219